Виготовлення промислової литої деталі охоплює низку взаємопов’язаних операцій. Результат залежить не лише від якості металу або дотримання режиму заливання. Важливе значення мають вихідна конструкторська документація, технологічність геометрії, підготовка модельно-формувального оснащення, умови затвердіння та подальші операції. Тому промислове замовлення потрібно розглядати як єдиний виробничий процес — від отримання технічного завдання до перевірки готового виробу.
Професійне ливарне виробництво починається з опрацювання вимог замовника. На цьому етапі з’ясовують призначення деталі, матеріал, характер навантажень, вимоги до розмірів і поверхонь, а також потребу в механічній обробці. Ці відомості дають змогу оцінити конструкцію, визначити послідовність операцій і погодити технічні параметри до початку виготовлення.
1. Аналіз технічного завдання та креслення
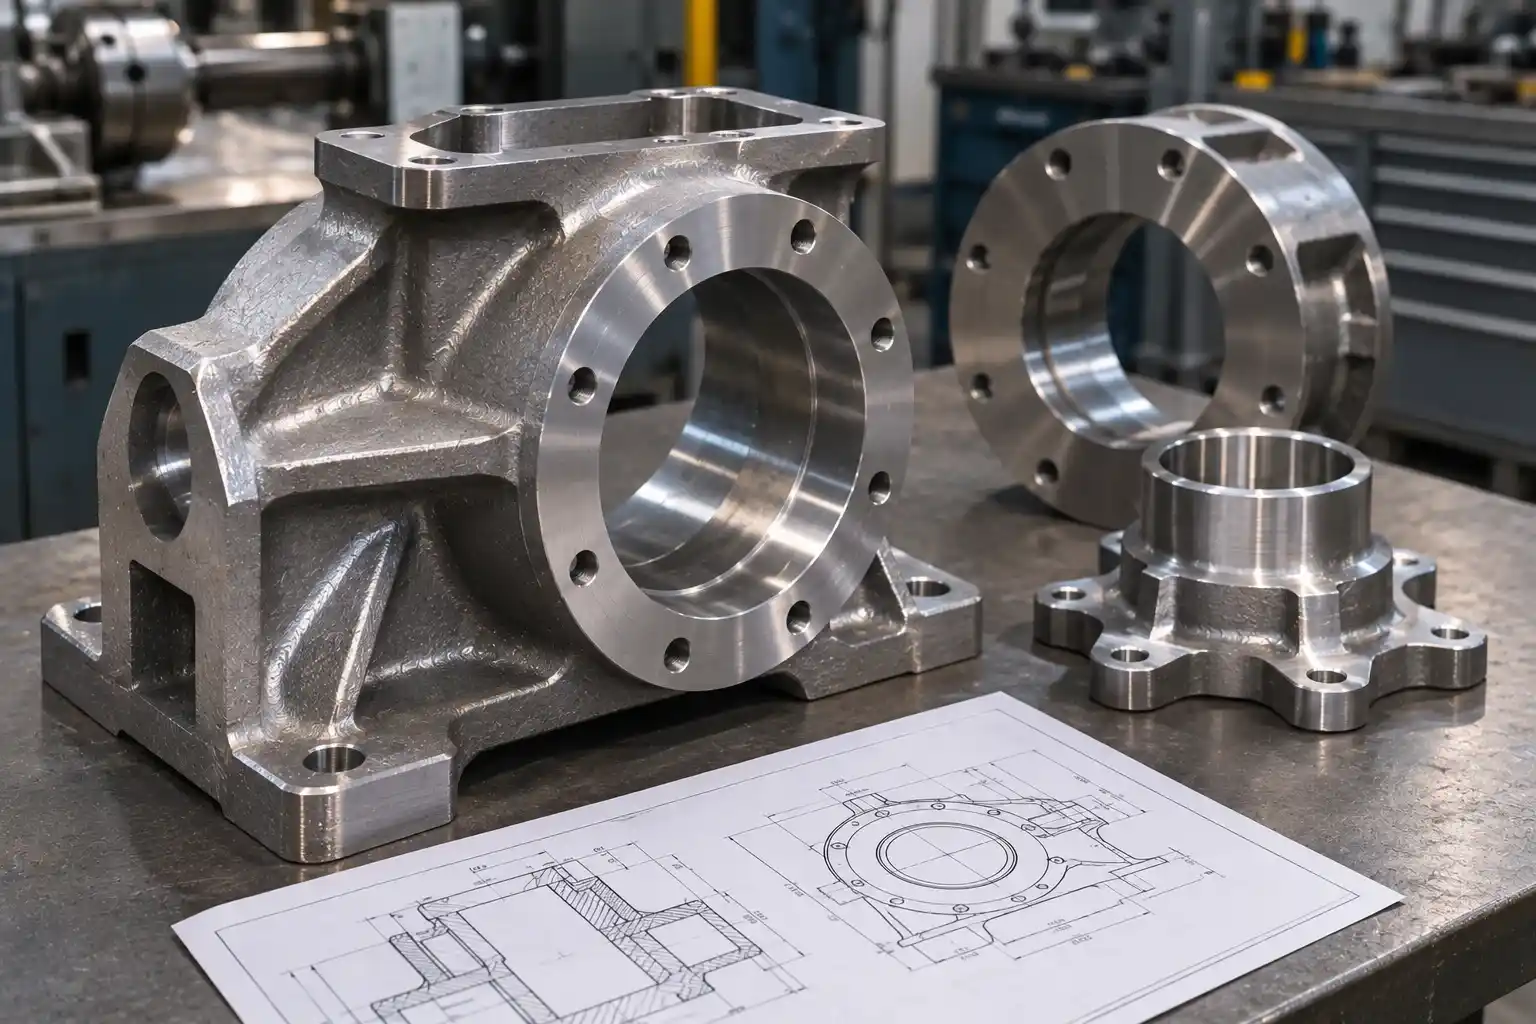
Основою виробничої підготовки є креслення деталі або комплект конструкторської документації. Необхідно перевірити наявність основних і приєднувальних розмірів, допусків, розрізів, позначень матеріалу та вимог до поверхонь. Для виробів зі складною просторовою геометрією доцільно додатково передати тривимірну модель, узгоджену з кресленням.
Окремо визначають функціональні зони виробу. Це можуть бути посадкові отвори, опорні площини, фланці, внутрішні канали та ділянки, що сприймають навантаження. Важливо розуміти, які параметри є критичними для монтажу й експлуатації, а які поверхні можуть залишатися в литому стані. Неповна або суперечлива документація потребує уточнення до запуску виробництва.
2. Вибір матеріалу та оцінка конструкції
Матеріал підбирають відповідно до призначення деталі й умов її роботи. Для цього враховують механічні навантаження, робоче середовище, температурний режим, контакт з абразивними або корозійно активними речовинами та вимоги до подальшої обробки. Якщо марка металу вже визначена проєктом, її потрібно зафіксувати в технічному завданні. Якщо ні — необхідні характеристики погоджують на основі функцій виробу.
Паралельно аналізують технологічність конструкції. Перевіряють товщину стінок, переходи між перерізами, масивні ділянки, ребра жорсткості та внутрішні порожнини. Ці елементи впливають на формування порожнини форми, заповнення її розплавом і затвердіння металу. За потреби конструктивні зміни узгоджують із замовником, не порушуючи функціональних вимог до деталі.
3. Підготовка модельного та формувального оснащення
Для отримання виливки необхідно сформувати порожнину, що відповідає конфігурації майбутнього виробу. Для цього готують модельне оснащення та визначають конструкцію форми. На цьому етапі опрацьовують розташування розніму, напрямок вилучення моделі, литникову систему й елементи, які забезпечуватимуть подавання металу.
Якщо деталь має внутрішні канали або закриті порожнини, можуть застосовуватися формувальні стрижні. Їхню конфігурацію, розташування та спосіб фіксації потрібно врахувати під час підготовки оснащення. Також визначають, на яких поверхнях передбачають припуски для подальшої механічної обробки. Від точності цієї підготовки залежить можливість отримати заготовку потрібної форми.
4. Підготовка металу та заливання форми
Після підготовки форми виконують операції, пов’язані з отриманням розплаву. Плавлення передбачає роботу з металевою шихтою, контроль складу та підготовку металу відповідно до обраної технології. Для різних матеріалів вимоги до складу й технологічних параметрів відрізняються, тому їх визначають з урахуванням погодженого матеріалу та технічного завдання.
Під час заливання розплав надходить у порожнину форми через передбачену систему каналів. Важливо забезпечити умови заповнення, за яких метал відтворить необхідну конфігурацію деталі. Після заливання відбувається охолодження та затвердіння. Розташування масивних вузлів, товщина стінок і конструкція литниково-живильної системи враховуються ще під час технологічної розробки.
5. Вилучення, очищення та підготовка виливки
Після затвердіння металу виливку вилучають із форми. Далі видаляють формувальні матеріали, залишки стрижнів і технологічні елементи литникової системи. Заготовку очищають від залишків формувальної суміші та готують до наступних операцій. На цьому етапі можна оцінити її зовнішній стан і перевірити, чи немає очевидних відхилень, які перешкоджатимуть подальшому обробленню.
Очищення не замінює остаточного контролю геометрії та якості металу. Воно забезпечує підготовку поверхні до наступних технологічних операцій. Якщо документацією передбачено додаткове оброблення або термічні операції, їхнє місце в маршруті визначають відповідно до властивостей матеріалу та вимог до готового виробу.
6. Механічна обробка та отримання остаточних розмірів
Не всі поверхні деталі мають остаточну геометрію після лиття. Посадкові отвори, фланці, площини стикування та інші відповідальні ділянки можуть потребувати фрезерування, свердління, розточування або інших операцій. Для них заздалегідь передбачають припуски — запас матеріалу, який видаляють під час оброблення.
Важливим рішенням є вибір технологічних баз. Вони визначають положення заготовки під час установлення на верстаті та впливають на взаємне розташування оброблених поверхонь. Для корпусних виробів це має особливе значення: навіть правильні окремі розміри не гарантують сумісності деталі з іншими компонентами, якщо порушено їхнє взаємне положення.
Основні етапи виконання ливарного замовлення
Послідовність операцій залежить від матеріалу, конструкції та вимог до готової деталі. У загальному вигляді маршрут можна представити так:
| Етап | Зміст робіт | Результат етапу |
|---|---|---|
| Технічна підготовка | Аналіз креслення, призначення та вимог до матеріалу | Погоджене технічне завдання |
| Підготовка оснащення | Розробка моделі, форми, стрижнів і литникової системи | Готовність до формування порожнини |
| Плавлення та заливання | Підготовка розплаву й заповнення форми | Отримання виливки після затвердіння |
| Очищення | Вилучення з форми та видалення технологічних залишків | Підготовлена лита заготовка |
| Обробка | Термічні або механічні операції, якщо передбачені | Деталь із потрібними властивостями та розмірами |
| Контроль | Перевірка матеріалу, геометрії та поверхонь | Підтвердження відповідності погодженим вимогам |
7. Контроль якості та приймання готової продукції
Контроль проводять відповідно до технічної документації та призначення виробу. Він може охоплювати оцінку зовнішнього стану, перевірку основних і приєднувальних розмірів, геометрії оброблених поверхонь та характеристик матеріалу. Для відповідальних деталей додатково погоджують перелік контрольних зон і необхідні методи перевірки.
Важливо розрізняти контроль литої заготовки та контроль готового виробу після механічної обробки. На різних етапах перевіряють різні параметри. Наприклад, припуски й загальну геометрію оцінюють до оброблення, а остаточні посадкові розміри та взаємне розташування поверхонь — після виконання відповідних операцій. Критерії приймання потрібно визначити до початку виробництва.
Що потрібно замовнику для запуску виробництва
Щоб підготовка замовлення відбувалася без зайвих уточнень, варто передати виробнику узгоджений комплект даних. До нього мають входити:
- актуальне креслення з розмірами, допусками, розрізами та технічними вимогами;
- тривимірна модель, якщо вона потрібна для розуміння складної геометрії;
- марка матеріалу або вимоги до його експлуатаційних характеристик;
- опис призначення деталі, навантажень і умов роботи;
- позначення поверхонь для механічної обробки та відповідальних розмірів;
- вимоги до контролю, приймання та супровідної документації.
Якщо частина параметрів ще не визначена, їх потрібно винести на окреме технічне погодження. Зокрема, це стосується вибору матеріалу, вимог до поверхні та обсягу контролю. Чітко сформульовані вихідні дані допомагають узгодити очікування замовника з технологічними можливостями виробництва.
Результат формується на кожному етапі
Виготовлення промислової виливки — це послідовний процес, у якому кожна операція впливає на наступну. Аналіз креслення визначає технологічну підготовку, конструкція форми впливає на отримання заготовки, а припуски та базування визначають можливість якісної механічної обробки. Завершальним етапом стає контроль відповідності готової деталі погодженим вимогам.
Перед розміщенням замовлення підготуйте актуальну конструкторську документацію, визначте матеріал, умови експлуатації, відповідальні розміри та вимоги до обробки. Заздалегідь погодьте критерії контролю й приймання. Такий підхід дає змогу узгодити весь виробничий маршрут і зменшити ризик технічних непорозумінь між замовником та виробником.