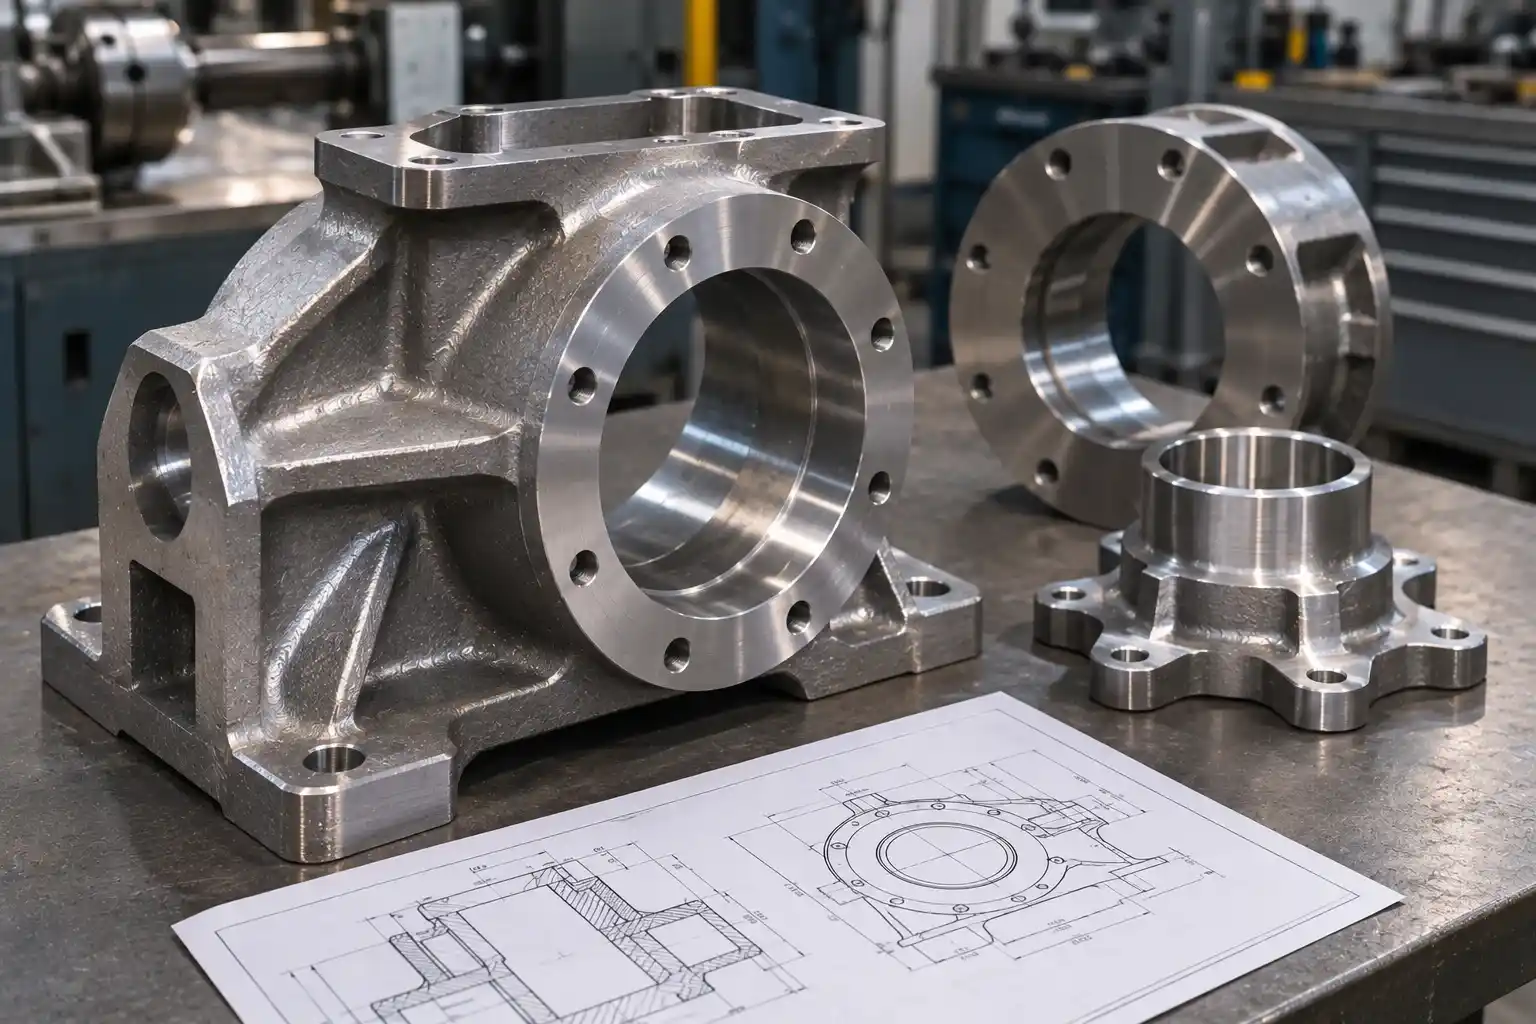
Изготовление промышленной литой детали охватывает ряд взаимосвязанных операций. Результат зависит не только от качества металла или соблюдения режима заливки. Важное значение имеют исходная конструкторская документация, технологичность геометрии, подготовка модельно-формовочного оснащения, условия затвердевания и последующие операции. Поэтому промышленный заказ нужно рассматривать как единый производственный процесс — от получения технического задания до проверки готового изделия.
Профессиональное литьевое производство начинается с обработки требований заказчика. На этом этапе выясняют назначение детали, материал, характер нагрузок, требования к размерам и поверхностям, а также необходимость в механической обработке. Эти сведения позволяют оценить конструкцию, определить последовательность операций и согласовать технические параметры до начала изготовления.
1. Анализ технического задания и чертежа
Основой производственной подготовки является чертеж детали или комплект конструкторской документации. Необходимо проверить наличие основных и присоединительных размеров, допусков, разрезов, обозначений материала и требований к поверхностям. Для изделий со сложной пространственной геометрией целесообразно дополнительно передать трехмерную модель, согласованную с чертежом.
Отдельно определяют функциональные зоны изделия. Это могут быть посадочные отверстия, опорные плоскости, фланцы, внутренние каналы и участки, воспринимающие нагрузки. Важно понимать, какие параметры являются критическими для монтажа и эксплуатации, а какие поверхности могут оставаться в литом состоянии. Неполная или противоречивая документация требует уточнения до запуска производства.
2. Выбор материала и оценка конструкции
Материал подбирают в соответствии с назначением детали и условиями ее работы. Для этого учитывают механические нагрузки, рабочую среду, температурный режим, контакт с абразивными или коррозионно активными веществами и требования к дальнейшей обработке. Если марка металла уже определена проектом, ее нужно зафиксировать в техническом задании. Если нет — необходимые характеристики согласуют на основе функций изделия.
Параллельно анализируют технологичность конструкции. Проверяют толщину стенок, переходы между сечениями, массивные участки, ребра жесткости и внутренние полости. Эти элементы влияют на формирование полости формы, заполнение ее расплавом и затвердевание металла. При необходимости конструктивные изменения согласуют с заказчиком, не нарушая функциональных требований к детали.
3. Подготовка модельного и формовочного оснащения
Для получения отливки необходимо сформировать полость, соответствующую конфигурации будущего изделия. Для этого готовят модельное оснащение и определяют конструкцию формы. На этом этапе обрабатывают расположение разъема, направление извлечения модели, литниковую систему и элементы, которые будут обеспечивать подачу металла.
Если деталь имеет внутренние каналы или закрытые полости, могут применяться формовочные стержни. Их конфигурацию, расположение и способ фиксации нужно учесть при подготовке оснащения. Также определяют, на каких поверхностях предполагаются припуски для дальнейшей механической обработки. От точности этой подготовки зависит возможность получить заготовку нужной формы.
4. Подготовка металла и заливка формы
После подготовки формы выполняют операции, связанные с получением расплава. Плавление предполагает работу с металлической шихтой, контроль состава и подготовку металла в соответствии с выбранной технологией. Для различных материалов требования к составу и технологическим параметрам отличаются, поэтому их определяют с учетом согласованного материала и технического задания.
Во время заливки расплав поступает в полость формы через предусмотренную систему каналов. Важно обеспечить условия заполнения, при которых металл воспроизведет необходимую конфигурацию детали. После заливки происходит охлаждение и затвердевание. Расположение массивных узлов, толщина стенок и конструкция литниково-питательной системы учитываются еще на этапе технологической разработки.
5. Извлечение, очистка и подготовка отливки
После затвердевания металла отливку извлекают из формы. Далее удаляют формовочные материалы, остатки стержней и технологические элементы литниковой системы. Заготовку очищают от остатков формовочной смеси и готовят к следующим операциям. На этом этапе можно оценить ее внешний состояние и проверить, нет ли очевидных отклонений, которые помешают дальнейшей обработке.
Очистка не заменяет окончательного контроля геометрии и качества металла. Она обеспечивает подготовку поверхности к следующим технологическим операциям. Если документацией предусмотрено дополнительное обработка или термические операции, их место в маршруте определяют в соответствии со свойствами материала и требованиями к готовому изделию.
6. Механическая обработка и получение окончательных размеров
Не все поверхности детали имеют окончательную геометрию после литья. Посадочные отверстия, фланцы, плоскости стыковки и другие ответственные участки могут потребовать фрезерования, сверления, расточки или других операций. Для них заранее предполагают припуски — запас материала, который удаляют во время обработки.
Важным решением является выбор технологических баз. Они определяют положение заготовки во время установки на станке и влияют на взаимное расположение обработанных поверхностей. Для корпусных изделий это имеет особое значение: даже правильные отдельные размеры не гарантируют совместимости детали с другими компонентами, если нарушено их взаимное положение.
Основные этапы выполнения литейного заказа
Последовательность операций зависит от материала, конструкции и требований к готовой детали. В общем виде маршрут можно представить так:
| Этап | Содержание работ | Результат этапа |
|---|---|---|
| Техническая подготовка | Анализ чертежа, назначения и требований к материалу | Согласованное техническое задание |
| Подготовка оснащения | Разработка модели, формы, стержней и литниковой системы | Готовность к формированию полости |
| Плавление и заливка | Подготовка расплава и заполнение формы | Получение отливки после затвердевания |
| Очистка | Извлечение из формы и удаление технологических остатков | Подготовленная литая заготовка |
| Обработка | Термические или механические операции, если предусмотрены | Деталь с нужными свойствами и размерами |
| Контроль | Проверка материала, геометрии и поверхностей | Подтверждение соответствия согласованным требованиям |
7. Контроль качества и прием готовой продукции
Контроль проводят в соответствии с технической документацией и назначением изделия. Он может охватывать оценку внешнего состояния, проверку основных и присоединительных размеров, геометрии обработанных поверхностей и характеристик материала. Для ответственных деталей дополнительно согласуют перечень контрольных зон и необходимые методы проверки.
Важно различать контроль литой заготовки и контроль готового изделия после механической обработки. На разных этапах проверяют разные параметры. Например, припуски и общую геометрию оценивают до обработки, а окончательные посадочные размеры и взаимное расположение поверхностей — после выполнения соответствующих операций. Критерии приемки нужно определить до начала производства.
Что нужно заказчику для запуска производства
Чтобы подготовка заказа проходила без лишних уточнений, стоит передать производителю согласованный комплект данных. К нему должны входить:
- актуальный чертеж с размерами, допусками, разрезами и техническими требованиями;
- трехмерная модель, если она нужна для понимания сложной геометрии;
- марка материала или требования к его эксплуатационным характеристикам;
- описание назначения детали, нагрузок и условий работы;
- обозначения поверхностей для механической обработки и ответственных размеров;
- требования к контролю, приемке и сопроводительной документации.
Если часть параметров еще не определена, их нужно вынести на отдельное техническое согласование. В частности, это касается выбора материала, требований к поверхности и объема контроля. Четко сформулированные исходные данные помогают согласовать ожидания заказчика с технологическими возможностями производства.
Результат формируется на каждом этапе
Изготовление промышленной отливки — это последовательный процесс, в котором каждая операция влияет на следующую. Анализ чертежа определяет технологическую подготовку, конструкция формы влияет на получение заготовки, а припуски и базирование определяют возможность качественной механической обработки. Завершающим этапом становится контроль соответствия готовой детали согласованным требованиям.
Перед размещением заказа подготовьте актуальную конструкторскую документацию, определите материал, условия эксплуатации, ответственные размеры и требования к обработке. Заранее согласуйте критерии контроля и приемки. Такой подход позволяет согласовать весь производственный маршрут и уменьшить риск технических недоразумений между заказчиком и производителем.


